Proizvodnja poliuretanske pjene: Vodič za odabir procesa, opreme i linije
Vijesti o industriji-
Tvornica hladnjaka koja odluči interno unijeti pjenu za ormare obično počinje s istim pitanjem: što zapravo zahtijeva proizvodnja poliuretanske pjene ako je cilj stabilna gustoća, bez šupljina i vrijeme vađenja iz kalupa ispod pet minuta? Odgovor se rijetko ispisuje na podatkovnoj tablici stroja. Ono ovisi o omjeru miješanja, temperaturi dviju komponenti i načinu na koji se sačma postavlja u šupljinu.
Kratka verzija: proizvodnja poliuretanske pjene je proces preciznog mjerenja povezan s kemijskom reakcijom. Kontrolirajte omjer, energiju miješanja i obrazac ubrizgavanja, a pjena će se ponašati predvidljivo. Izgubite kontrolu nad bilo kojim od njih i nikakav pritisak kalupa neće spasiti dio.
Odjeljci u nastavku prate proces od spremnika sirovina do stanice za vađenje kalupa, objašnjavaju gdje se visokotlačni i niskotlačni sustavi razlikuju i postavljaju koja konfiguracija opreme odgovara kojem opsegu proizvodnje.
Počnite s kemijom, a zatim odredite veličinu stroja
Dvije struje tekućine susreću se na glavi za miješanje. A-strana je mješavina poliola: poliol, katalizator, surfaktant, sredstvo za ekspandiranje i, u mnogim krutim formulacijama, voda. B-strana je izocijanat, najčešće polimerni MDI za krutu pjenu ili mješavina MDI/TDI za fleksibilne kvalitete. Sve nizvodno od glave za miješanje postoji da isporuči ta dva toka u ispravnom omjeru, temperaturi i tlaku u pravom trenutku.
Omjer zaslužuje više pozornosti nego što se obično dobiva tijekom kupnje. Kruta pjena se obično koristi pri indeksu između oko 100 i 110, gdje indeks uspoređuje stvarni izocijanatni naboj sa stehiometrijskim zahtjevom. Pomak od nekoliko postotnih bodova mijenja staničnu strukturu, čvrstoću kompresije i ponašanje u kalupu, a vrlo ga je teško ispraviti nakon što se pjena digne.
Četiri faze kroz koje prolazi svaki udarac
Vrijeme kreme: tekućina se zamuti i počne se širiti kako sredstvo za ekspandiranje isparava i reakcija započinje.
Vrijeme geliranja: polimerna mreža stvara dovoljno snage da zadrži mjehuriće plina na mjestu.
Vrijeme porasta: pjena se širi kako bi ispunila šupljinu, pokretana sredstvom za ekspandiranje i ugljikovim dioksidom iz reakcije vode i izocijanata.
Stvrdnjavanje i uklanjanje kalupa: dio dobiva dovoljno zelene čvrstoće da se može ukloniti bez izobličenja.
Ti prozori su postavljeni prema formulaciji, ali oni su ponovljivi samo kada stroj ponavlja istu težinu udarca, omjer i kvalitetu miješanja u svakom ciklusu.
Slijed proizvodnje, korak po korak
Na dobro vođenoj liniji, proizvodnja poliuretanske pjene slijedi fiksni redoslijed bez obzira je li dio hladnjak ili podloga za autosjedalicu.
Kondicionirajte sirovine. Poliol i izocijanat stoje u spremnicima s omotačem, koji se obično drže na temperaturi od oko 20 do 25 stupnjeva Celzijusa, sa suhim dušikom koji pokriva izocijanat kako bi spriječio vlagu.
Izmjerite dva potoka. Visokotlačni sustavi koriste aksijalne klipne ili zupčaste pumpe, a svaka se komponenta kalibrira prema težini prije početka proizvodnje.
Izgradite pritisak i recirkulirajte. Oba toka cirkuliraju natrag u spremnike pod punim radnim tlakom tako da je glava spremna za trenutni hitac.
Miješati udarcem. U visokotlačnoj glavi dva se toka sudaraju velikom brzinom u maloj komori i miješaju unutar milisekundi.
Ubrizgajte u kalup ili šupljinu. Težina mlaznice, uzorak izlijevanja i vrijeme ubrizgavanja odlučuju hoće li se šupljina ravnomjerno ispuniti ili zadržava zrak.
Ostavite da se digne i želira. Temperatura kalupa i ventilacija određuju hoće li pjena doprijeti do uglova bez unutarnjih šupljina.
Izvadite iz kalupa, osušite i pregledajte. Dijelovi se obrezuju, važu i provjeravaju gustoća i kvaliteta površine.
Donji dijagram prikazuje kako se ti koraci preslikavaju na tipičnu visokotlačnu instalaciju za pjenjenje.
Visokotlačno naspram niskotlačnog pjenjenja: gdje se razlika razlikuje
Najveća pojedinačna odluka o opremi je princip miješanja, jer oblikuje rutine održavanja, upotrebu otapala i minimalnu veličinu sačme koju linija može pouzdano podnijeti.
Usporedba na temelju principa rada opisanih u specifikacijama opreme za izradu poliuretanske pjene.
Stavka
Pjenjenje pod visokim pritiskom
Niskotlačno pjenjenje
Metoda miješanja
Sudarno miješanje u maloj komori
Mehaničko miješanje u komori za miješanje
Radni tlak
Otprilike 100-200 baraa
Otprilike 5-20 baraa
Čišćenje komore
Obično se samočisti između pucanja
Općenito je potrebno ispiranje otapalom
Ponovljivost malih hitaca
Vrlo visoko
Ograničen volumenom komore
Tipične primjene
Rashladne vitrine, auto dijelovi, tehnička pjena
Namještaj, krute ploče, poslovi malog obima
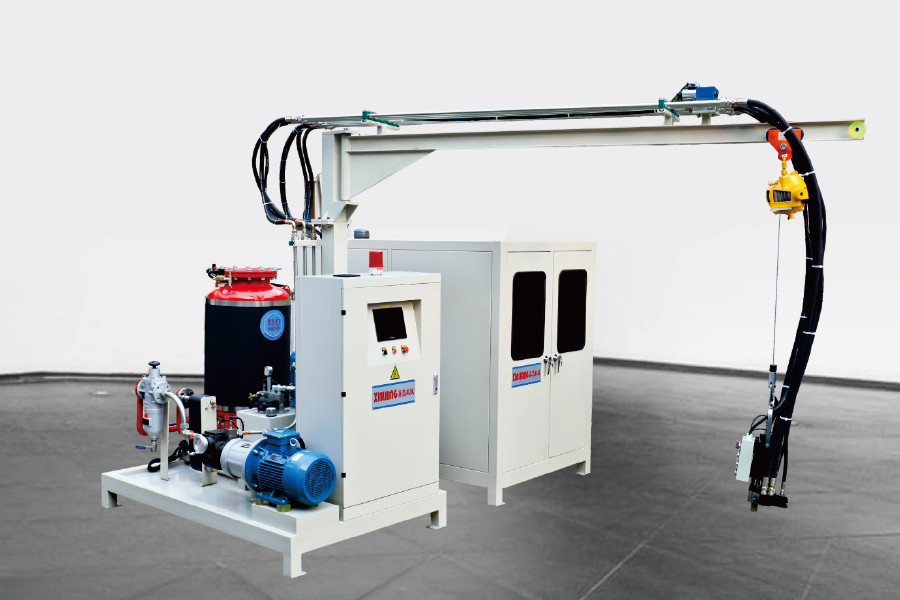
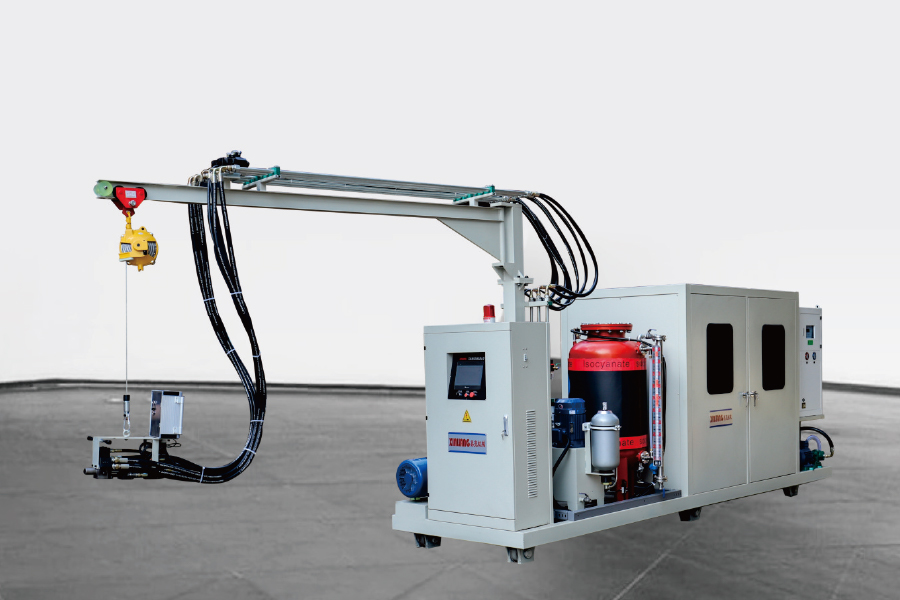
Osnovni stroj: Odabir jedinice za ubrizgavanje pjene
Većina pogona započinje s jednim visokotlačnim strojem za ubrizgavanje i kasnije dodaje automatizaciju. Prva odluka je dvokomponentna ili trokomponentna: dvokomponentna jedinica mjeri poliol i izocijanat, dok trokomponentna jedinica dodaje treću struju, obično sredstvo za ekspandiranje, pigment ili aditiv koji se ne može prethodno umiješati u poliol.
Mogućnosti automatizacije i što one zapravo mijenjaju
Fiksna glava: najjeftiniji raspored, prikladan za jedan položaj kalupa ili stacionarno učvršćenje.
Glava montirana na gusjenicu: glava putuje duž linije kalupa, tako da jedan stroj može opsluživati nekoliko stanica u nizu.
Manipulator XY osi: programirani put izlijevanja preko ravnog kalupa, koristan za ploče i plitke oblike šupljina.
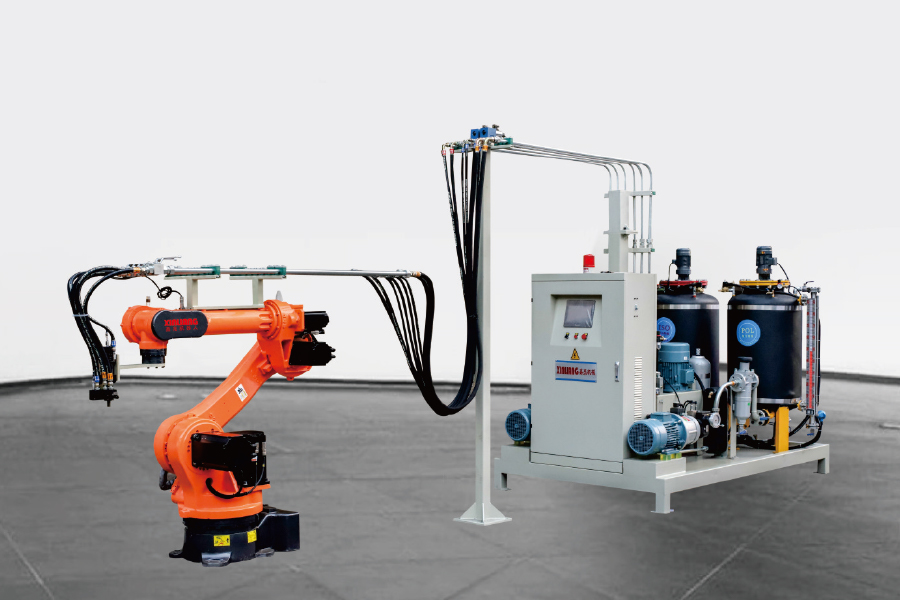
Šestoosni robot: ponovljivi trodimenzionalni uzorci izlijevanja, obično odabrani tamo gdje se geometrija dijela često mijenja.
Otplata obično dolazi iz ponovljivosti, a ne iz sirove brzine. Stroj koji drži uteg sačme unutar uske trake daleko pouzdanije smanjuje otpad i prekomjerno pakiranje nego onaj koji jednostavno kruži brže.
Raspored linije: kada izlazna glasnoća mijenja konfiguraciju
Jedan stroj i fiksni kalup rade dobro do određene točke. Jednom kada je vrijeme vađenja iz kalupa kraće od vremena potrebnog za punjenje, zatvaranje, pjenjenje, stvrdnjavanje i pražnjenje jednog kalupa, taj kalup više ne može zauzeti stroj. Ovo je jaz za koji su rasporedi linija dizajnirani da ga popune i to je razlog zašto oprema za izradu poliuretanske pjene raspon se dijeli na nekoliko arhitektura.
Linije gramofona: kalupi indeksiraju kroz položaje opterećenja, pjene, stvrdnjavanja i rasterećenja, što odgovara fiksnom vremenu takta i malom broju identičnih dijelova.
Linije tipa H: nosači kalupa pomiču se duž dvije paralelne tračnice, dajući dulji put stvrdnjavanja i više stanica bez velikog otiska na podu.
Prstenaste linije: kontinuirana petlja za proizvodnju velikih količina gdje isti dio radi mjesecima.
Odaberite vrijeme takta i dio mješavine. Postrojenje koje ima mnogo različitih dijelova obično više dobiva od brze promjene kalupa nego od duljeg ciklusa stvrdnjavanja.
Ciklopentan i izbor sredstva za napuhavanje
Odabir sredstva za napuhavanje utječe na performanse izolacije i sigurnosnu opremu oko linije. Ciklopentan je postao uobičajeni izbor za rashladne ormare i krute izolacijske ploče zbog svog niskog potencijala globalnog zatopljenja, ali je zapaljiv, što mijenja ventilaciju, električnu klasifikaciju i postupke rukovanja materijalom na gradilištu.
Sustav prethodnog miješanja ciklopentana miješa sredstvo za napuhavanje u poliol pod kontroliranom temperaturom i tlakom, tako da miješani poliol stiže do stroja za ubrizgavanje već noseći sredstvo za napuhavanje. U usporedbi s zasebnim ubrizgavanjem tekućeg ciklopentana u glavu za miješanje, prethodno miješanje daje ujednačeniju staničnu strukturu i zadržava koncentriranu zapaljivu tekućinu unutar zatvorene petlje.
Za postrojenja koja prelaze sa starijih fluorougljičnih sustava, ruta prethodnog miješanja često je lakši put, jer se postojeći stroj za ubrizgavanje često može zadržati s ažuriranim brtvama i revidiranim kontrolnim parametrima.
Procesne varijable koje odlučuju o kvaliteti pjene
Nakon što se oprema instalira i kalibrira, nekoliko varijabli odgovorno je za većinu problema s kvalitetom:
Temperatura komponente koji pada izvan prozora formulacije i pomiče reaktivnost.
Tlak ubrizgavanja to je prenisko za potpuno miješanje udarom, stvarajući pruge ili grube stanice.
Uzorak izlijevanja i težina udarca koji ostavljaju zračne džepove ili prepune šupljinu.
Temperatura kalupa i ventilacija koji određuju kvalitetu površine i vrijeme ciklusa.
Većina nedostataka, od šupljina i kratkih pukotina do varijacije gustoće i površinskih mjehurića, potječu iz jednog od tih pet. Rad kroz njih po redu brži je od nasumičnog podešavanja parametara i uobičajeni nedostaci PU pjene i njihovi popravci je koristan kontrolni popis kada se kvar prvi put pojavi.
Često postavljana pitanja o proizvodnji poliuretanske pjene
P1. Što je proizvodnja poliuretanske pjene?
To je proces reakcije mješavine poliola s izocijanatom u prisutnosti sredstva za ekspandiranje, zatim oblikovanje ekspandirajuće pjene unutar kalupa ili šupljine. Reakcija traje nekoliko sekundi, tako da omjer, temperatura i kvaliteta miješanja odlučuju o konačnom rezultatu.
Q2. Koja je razlika između visokotlačnih i niskotlačnih strojeva za izradu PU pjene?
Visokotlačni strojevi miješaju udarcem na otprilike 100-200 bara i obično se sami čiste između udaraca. Niskotlačni strojevi mehanički miješaju komponente na oko 5-20 bara i općenito je potrebno ispiranje komore za miješanje otapalom.
Q3. Kako mogu izabrati između jednog stroja za izradu pjene i proizvodne linije?
Usporedite vrijeme vađenja kalupa s vremenom potrebnim za punjenje i pražnjenje jednog kalupa. Ako jedan kalup ne može zadržati stroj, uobičajeni je odgovor okretna ploča, H-tip ili prstenasta linija; inače je dovoljan jedan stroj ili jedinica montirana na gusjenice.
Q4. Koje se sredstvo za ekspandiranje koristi za izolaciju od tvrde PU pjene?
Ciklopentan je glavni izbor za rashladne ormare i krute ploče zbog svog niskog potencijala globalnog zatopljenja. Klase HFO i HFC ostaju u upotrebi tamo gdje je za primjenu potreban nezapaljivi sustav.
P5. Je li potreban sustav premiksa ciklopentana?
Za većinu ciklopentanskih linija, da. Sustav prethodnog miješanja miješa sredstvo za ekspandiranje u poliol pod kontroliranim uvjetima, što poboljšava ujednačenost stanica, smanjuje gubitke isparavanjem i zadržava zapaljivu tekućinu unutar zatvorene petlje.
P6. Kako proizvođač može smanjiti materijalni otpad u proizvodnji PU pjene?
Kalibrirajte obje pumpe prema težini svake smjene, održavajte temperaturu komponenata stabilnom, uskladite uzorak izlijevanja sa šupljinom i izbjegavajte prekomjerno punjenje kalupa. Većina otpada u proizvodnji poliuretanske pjene dolazi od pomaka omjera i nedosljednih težina sačma.