Linija za proizvodnju sendvič panela: oprema, rasporedi i vodič za odabir
Vijesti o industriji-
Zamislite tvornicu ploča za hladnjače koja nudi narudžbu ploča za zamrzivač od 9 m na liniji koja je kupljena za garažna vrata: dvije kalupne stanice, jedinica za niskotlačno pjenjenje i ručni poklopac. Vrijeme punjenja se pomiče, gustoća jezgre raste na kraju ubrizgavanja, a ploča se lagano savija nakon vađenja iz kalupa. Ništa nije pokvareno. Linija jednostavno nikad nije bila dizajnirana za tu ploču.
Zaključak dolazi na prvom mjestu: na liniji za proizvodnju sendvič panela, izgled odlučuje koje narudžbe možete prihvatiti, a jedinica za doziranje odlučuje koliko ćete ih ponavljati. Raspon debljine, kemijski sastav jezgre i sredstvo za ekspandiranje su poboljšanja na vrhu tog niza, a ne zamjena za njega.
Ono što slijedi pokriva četiri odluke koje imaju najveću težinu: kontinuirani naspram diskontinuiranog izgleda, izgradnja panela i kemija jezgre, specifikacija stroja za pjenjenje i ruta sredstva za napuhavanje. Gdje se pojavljuje brojka, to je ili objavljena vrijednost industrije ili izračun koji možete ponoviti u proračunskoj tablici.
Kontinuirano ili diskontinuirano: Odluka o izgledu dolazi na prvom mjestu
Obje vrste linija proizvode isti proizvod. Razlika je u tome kako se pjena unosi i koliko dugo se zadržava. Kontinuirana linija s dvostrukim remenom odmjerava pjenu na radnu donju stranu, polaže gornju stranu preko nje i drži rastuću pjenu do debljine pod pritiskom trake dok se ne stvrdne. Diskontinuirana linija s više stanica puni zatvoreni kalup odmjerenom mlazom i drži ga pod prešom za stvrdnjavanje.
Ta jedna razlika kaskadno se prelijeva u protok, kombinaciju proizvoda, stopu otpada i kapital. Tablica u nastavku je verzija koju vrijedi zalijepiti na sastanak dobavljača.
Indikativna usporedba kontinuiranih i diskontinuiranih linija ploča; potvrdite brzine, duljine panela i vremena prijelaza prema specifikacijama svakog dobavljača.
Točka odluke
Kontinuirana linija dvostrukog remena
Isprekidana linija s više stanica
Uvođenje pjene
Izliveno na pomično dno okrenuto; top facing applied before the belt
Odmjerena sačma ubrizgana u zatvoreni kalup
Izlaz
Postavlja se brzinom trake, obično 3 do 15 m/min
Postavite prema broju plijesni i vremenu stvrdnjavanja
Duljina panela
Odrezana na duljinu, obično do 13,5 m
Ograničeno duljinom kalupa
Promjena debljine
Slow, and changeover generates scrap
Promjena odstojnika ili kalupa, brza
Miks proizvoda
Duge serije jedne ili dvije vrste ploča
Mješovite narudžbe, vrata, rashladne komore, kratke serije
Kapital i površina
Najviša
Umjereno do niže
Najbolje odgovara
Volume wall and roof panels
Proizvodnja po narudžbi i mješovita izrada
Prvo pročitajte zadnji red. Kada jedna ili dvije vrste panela iste debljine dominiraju knjigom narudžbi, kontinuirana linija zarađuje svoj kapital. Kada se obloga, jezgra ili debljina mijenjaju nekoliko puta mjesečno, diskontinuirana linija obično pobjeđuje u ukupnoj cijeni iako na papiru izgleda sporije.
Od namotaja do slagača: Faze koje odlučuju o kvaliteti ploča
Strip the line down and there are six stages. Žalbe panela gotovo uvijek se odnose na jednog od njih, a rijetko na onoga koga operater prvog okrivi.
Facing feed and pre-heat. Čelične obloge od 0,4 do 0,6 mm se razmotavaju, izravnavaju i zagrijavaju, obično na oko 35 do 45 C, tako da se pjena naliježe na toplu površinu umjesto na hladnu.
Rubno brtvljenje i bočne brane. Rubovi se zatvaraju prije nego što pjena stigne. Praznine na kraju obično su greška brtvljenja, a ne kemijska greška.
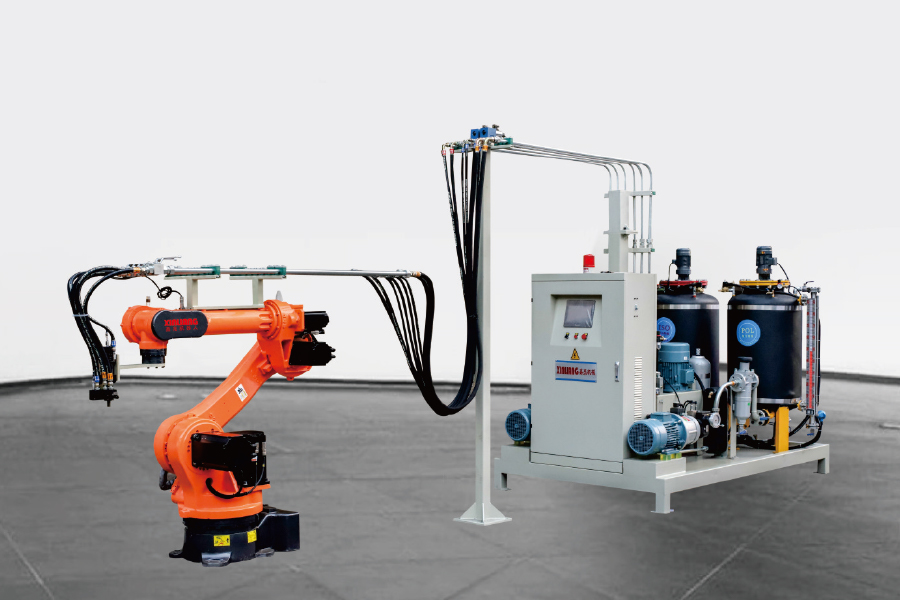
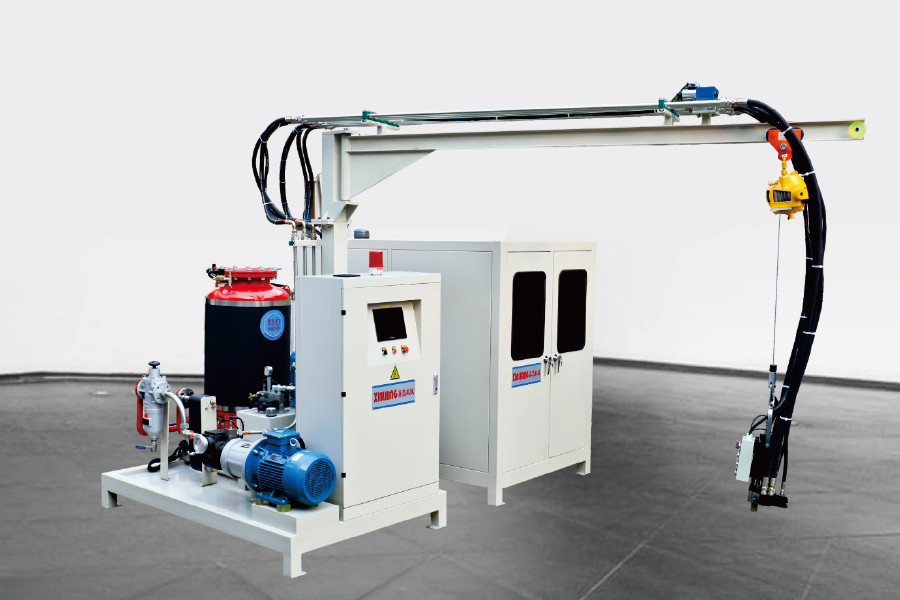
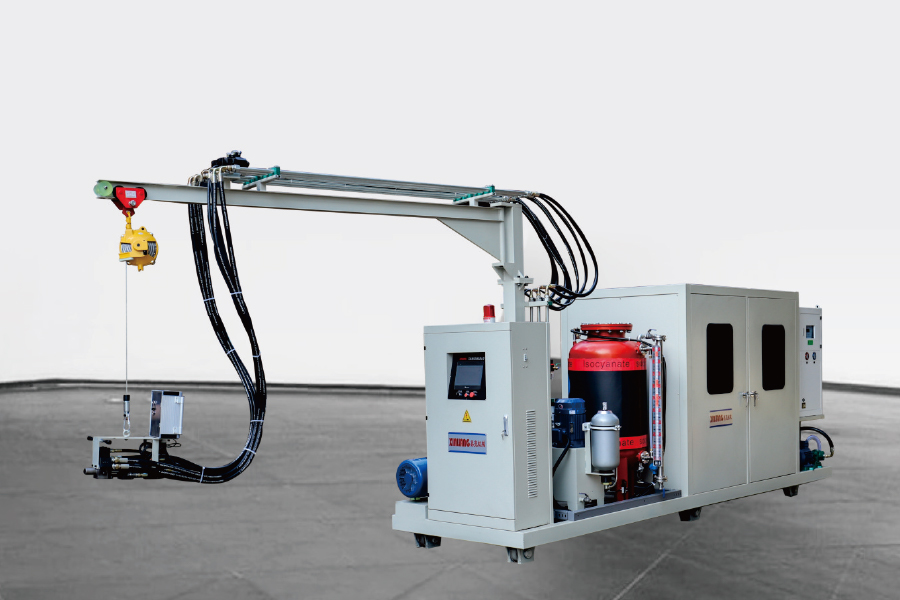
Doziranje i ubrizgavanje. Komponente se doziraju, temperaturno kondicioniraju, miješaju pod visokim pritiskom u glavi za miješanje i ubrizgavaju. Veličina mlaznice, omjer i uzorak izlijevanja odlučuju hoće li se šupljina ravnomjerno ispuniti.
Rise and cure under restraint. Pojas ili poklopac za prešanje drži ekspandirajuću pjenu na ciljnoj debljini dok ne može podnijeti opterećenje.
Odsijecanje i obrezivanje. A flying saw cuts to length on continuous lines; both line types then trim to final width.
Hlađenje i slaganje. Panels are stacked flat for post-cure. Prerano slaganje čest je uzrok pomaka dimenzija.
How the panel is built up
Dvije obloge, jedna jezgra i rubni profil koji mora preživjeti rukovanje i montažu na gradilištu. Rastavljeni prikaz ispod pokazuje slojeve koje stanica za pjenjenje zapravo mora ispuniti.
Slika 1: Rastavljeni izometrijski prikaz sendvič panela s metalnom površinom. Obloge su obično od čelika ili aluminija debljine 0,4 do 0,6 mm.
Kemijski sastav jezgre i debljina: odakle dolaze toplinski brojevi
Čvrsta PIR pjena obično se deklarira na oko 0,021 do 0,023 W/mK, a PUR na 0,022 do 0,026 W/mK, obje znatno ispod XPS na 0,029 do 0,035, EPS na 0,031 do 0,038 i mineralne vune na 0,035 do 0,045. Rasprostranjenost unutar obitelji važna je jednako kao i jaz između obitelji: ista PUR formulacija može se pomaknuti za otprilike 10% ovisno o sredstvu za ekspandiranje, strukturi stanica i gustoći.
Slika 2: Niže crtice znače bolju izolaciju po milimetru. Values are typical published declarations; Izjava o svojstvima svakog dobavljača je obvezujuća brojka.
Debljina tada obavlja ostatak posla, ali ne linearno u gotovoj zgradi. Grafikon u nastavku koristi čistu vodljivost pri lambda = 0,024 W/mK.
U-vrijednost prema debljini ploče (lambda = 0,024 W/mK, samo vodljivost)
Slika 3: Prelazak s 40 mm na 100 mm smanjuje izračunati gubitak topline za oko 60%; prelazak sa 100 mm na 200 mm smanjuje ga za dodatnih 50%. Prave ploče rade lošije od ovoga jer deklarirane vrijednosti EN 14509 uključuju korekcije starenja i toplinskog mosta, a spojevi i pričvršćivači dodaju gubitke na gradilištu.
Jedinica za doziranje: Preciznost udarca nadmašuje nominalni učinak
Visokotlačne glave miješaju udarom, s tlakom ubrizgavanja koji se obično navodi između 100 i 200 bara, u odnosu na otprilike 5 do 30 bara za miješanje niskog pritiska. Praktična razlika na liniji panela je struktura stanica i ponovljivost udarca: visokotlačna glava ispunjava dugu, tanku šupljinu s manjim varijacijama gustoće od kraja do kraja.
Dobavljači obično navode točnost omjera od oko 1% i ponovljivost udarca u području od 1 do 1,5%. Zatražite koeficijent varijacije za 20 uzastopnih injekcija za svoju formulaciju, a ne za naslovnu brojku na podatkovnoj tablici. Kontrola temperature komponenti jednako je važna, s tim da većina formulacija panela najbolje radi kada se obje komponente drže na otprilike 20 do 25 C unutar oko 2 C.
Prekomerno pakiranje je tihi trošak na ovoj vrsti linije. Punjenje 5 do 10% iznad teorijske minimalne gustoće uobičajeno je na nepodešenom stroju i to je najbrži trošak za napad jer se pojavljuje na svakoj ploči. Trokomponentni strojevi dodaju treći tok za aditive kao što su usporivači plamena, pigmenti ili agensi za nukleaciju bez njihovog prethodnog miješanja u poliol, što vrijedi razmotriti ako se vaše PIR formulacije često mijenjaju.
Raspon težine udarca usklađen s najvećom šupljinom ploče, s navedenom brojkom ponovljivosti.
Ratio range wide enough for your formulations; većina rada na ploči nalazi se između 1:1 i oko 1:1.6 poliola prema izocijanatu.
Protok u kg/min koji odgovara najvećoj brzini trake ili najkraćem ciklusu koji namjeravate pokrenuti.
Miješanje broja glava i poprečnog rasporeda, tako da jedna glava ne postane usko grlo.
Pohrana recepta u PLC-u, tako da je promjena debljine pohranjena postavka, a ne ručno resetiranje.
Rasporedi linija za kalupe za ploče: prstenasti, H-tip i okretna ploča
Prvo ciklusna matematika: propusnost je jednaka broju kalupnih stanica podijeljenom s vremenom ciklusa. Dodavanje stanica gotovo je uvijek jeftinije, sigurnije i brže od skraćivanja vremena stvrdnjavanja pomoću kemije.
Prstenasta (prstenasta) linija. Kalupi putuju zatvorenom petljom, sa stanicama za pjenjenje unutar prstena i operaterima izvana. Podna površina po stanici je učinkovita i dugi nizovi jedne vrste panela dobro prolaze.
Linija tipa H. Dva reda kalupa dijele središnji prolaz i pokretnu glavu za ubrizgavanje. Lakše je planirati izmjene alata i kratke serije nego na zatvorenom prstenu.
Gramofonska linija. Radial stations on a rotating table. Kompaktan i brz za puštanje u rad, te dobro odgovara za kraće ploče, vrata i manje serije.
Koji god izgled odabrali, kalup je dio sustava kvalitete. Ujednačenost temperature kalupa u šupljini od 9 m, krutost poklopca i disciplina sredstva za odvajanje utječu na savijanje i završnu obradu površine više nego što većina kupaca očekuje u fazi ponude.
Sredstva za napuhavanje, sigurnost pentana i učinak na vatru
Ciklopentan ima nulti potencijal oštećenja ozona i potencijal globalnog zatopljenja daleko ispod HFC-a koje zamjenjuje. Objavljeni podaci za 100 godina navode HFC-141b na otprilike 700 i HFC-245fa na oko 1000, dok se ugljikovodici nalaze u niskim desetkama. Prema revidiranoj Uredbi EU-a o F-plinu (EU) 2024/573, put HFC-a dodatno se sužava, zbog čega sustavi ugljikovodika nastavljaju dobivati udio u pjeni za ploče.
Pentan je zapaljiv, a to mijenja postrojenje, ne samo stroj. Očekujte električnu opremu otpornu na eksploziju u zoni pjenjenja, mehaničku ventilaciju, detekciju plina, uzemljenje i spajanje te nikakve izvore paljenja u blizini glave za miješanje. Sustav prethodnog miješanja održava koncentraciju i temperaturu pentana stabilnima prije doziranja, što čini snimak ponovljivim od prve ploče do posljednje.
Vatrogasni učinak je odvojen razgovor od toplinskog učinka. Paneli su klasificirani prema EN 13501-1; mnogi PIR sustavi testirani su na B-s1,d0, PUR sustavi obično slijeću na B-s2,d0 ili B-s3,d0, a jezgre od mineralne vune dosežu A2-s1,d0. Klasifikacija je specifična za sustav i debljinu, stoga uvijek pročitajte Izjavu o svojstvima za točan nadogradnju koju prodajete i nikada ne pretpostavljajte da samo kemijski sastav jezgre jamči klasu.
Nedostaci koje treba promatrati i što pregledati prije odjave
Šest nedostataka predstavlja većinu pritužbi na ploču, a svaki od njih ima kratki popis prvih provjera.
Završite praznine i neispunjene kutove. Prije nego što dodirnete formulaciju, provjerite brtvljenje rubova i uzorak izlijevanja.
Gradijent gustoće duž ploče. Obično veličina sačme, položaj ubrizgavanja ili temperatura kalupa.
Delaminacija i klanjanje. Suočavanje s temperaturom, sredstvom za odvajanje, preranim uklanjanjem kalupa ili prepakiranjem.
Shrinkage lines and sink marks. Neusklađenost vremena geliranja između dvije komponente.
Varijacija debljine. Kontrola pojasa ili odstojnika i krutost poklopca na diskontinuiranim linijama.
Čitanje površine. Gotovo uvijek prekomjerno pakiranje na tanku oblogu.
Za tvornički test prihvaćanja zatražite sljedeće u pisanom obliku:
Koeficijent varijacije težine injekcije tijekom 20 uzastopnih injekcija na vašoj formulaciji.
Gustoća jezgre izmjerena na tri položaja preko cijele ploče, ne samo na mjestu ubrizgavanja.
Tolerancije duljine, širine i debljine provjerene prema EN 14509 tablici tolerancija.
Prianjanje između pjene i obloge na izrezanom uzorku s oba kraja ploče.
Ponovljivost promjene debljine, uključujući i koliko je ploča odbačeno tijekom promjene.
Često postavljana pitanja o proizvodnim linijama sendvič panela
P1. Što je linija za proizvodnju sendvič panela?
To je set opreme koji pretvara dvije metalne obloge i jezgru od pjene u izoliranu ploču: dovod obloge, brtvljenje rubova, stroj za pjenjenje ili ubrizgavanje, dio za stvrdnjavanje kao što je dvostruka traka ili preša, zatim rezanje, obrezivanje i slaganje.
Q2. Koliko panela linija može proizvesti po smjeni?
Na diskontinuiranim linijama, propusnost je jednaka stanicama kalupa podijeljenim s vremenom ciklusa, tako da linija od 20 stanica s 10-minutnim ciklusom proizvodi otprilike 120 ploča na sat svojom teoretskom brzinom. Stvarna proizvodnja je niža nakon promjena i škarta; uvijek izračunajte iz vlastite veličine ploče.
Q3. PUR ili PIR jezgra za sendvič panel?
PUR je obično jeftiniji i zadovoljava standardne zahtjeve za rashladne prostorije i zidove. PIR se odabire kada je važna učinkovitost u slučaju požara ili viša radna temperatura, a obično se testira na bolju klasu EN 13501-1 od PUR-a, ali uz višu cijenu formulacije.
Q4. Može li linija sendvič panela raditi s ciklopentanom umjesto HFC-a?
Da, i mnoge nove linije to čine. Zahtijeva prostor za pjenjenje zaštićen od eksplozije, ventilaciju, detekciju plina i sustav za prethodno miješanje ili doziranje, tako da je trošak naknadne ugradnje stvaran. Isplata je regulatorna stabilnost i GWP daleko ispod HFC-141b ili HFC-245fa.
P5. Koju gustoću pjene treba imati jezgra sendvič panela?
Većina jezgri PUR i PIR ploča s metalnom površinom specificirana je u području od 38 do 45 kg/m3. Ispod toga, mehanička svojstva i dimenzijska stabilnost opadaju; znatno iznad toga, plaćate za materijal koji dodaje malu vrijednost izolacije.
P6. Kontinuirana dvostruka traka ili diskontinuirana linija za rashladne ploče?
Hladne komore dobro odgovaraju diskontinuiranim linijama jer potrebne duljine i debljine jako variraju, a količine narudžbi su umjerene. Kontinuirane linije dvostrukog remena imaju smisla kada jedna ili dvije vrste panela dominiraju knjigom narudžbi, a količine opravdavaju kapital.
Prije nego bilo što potpišete, zatražite dva dokumenta: evidenciju ponovljivosti težine udarca sa stroja koji već radi i tvornički test prihvatljivosti vaše vlastite formulacije u željenoj debljini. Ta dva zapisa govore više o liniji za proizvodnju sendvič panela nego bilo koja brošura.
Ako još uvijek mapirate slijed procesa, naš vodič za kupce opreme za proizvodnju PU pjene prolazi kroz redoslijed opreme i pitanja koja treba postaviti u svakoj fazi. Strojevi Ningbo Xinliang isporučuje jedinicu za doziranje, raspored linija i sustav sredstva za napuhavanje kao jedan paket, veličine prema rasponu vaših ploča i ciljnom učinku.