Stroj za poliuretanske sendvič ploče: Odabir opreme za ubrizgavanje pjene
Vijesti o industriji-
Hodajte na liniju sendvič panela i preša ili dvostruki remen privlače svu pozornost. Novac se obično uštedi ili izgubi negdje drugdje: na glavi za miješanje. Dvije linije opremljene identičnim hardverom za oblikovanje mogu raditi s vrlo različitim stopama otpada jednostavno zato što jedna održava svoj omjer poliola i izocijanata stabilnim i daje jednaku količinu, dok druga luta između smjena.
To je zaključak unaprijed i vrijedi za obje proizvodne rute — kontinuiranu liniju s dvostrukim remenom koja izlijeva pjenu na pokretnu površinu i liniju koja se temelji na kalupu gdje glava montirana na gusjenicu ili robota ubrizgava odmjerenu količinu u šupljinu. Ostatak ovog vodiča objašnjava što zapravo uključuje stroj za izradu poliuretanskih sendvič ploča, gdje oprema od pjene zarađuje i koje specifikacije vrijedi upisati u narudžbenicu.
Što zapravo uključuje stroj za izradu poliuretanskih sendvič ploča
Izraz se upotrebljava slobodno. Neki dobavljači podrazumijevaju kompletnu liniju; kupci često misle samo na opremu za pjenjenje. Radni sustav obično ima pet blokova:
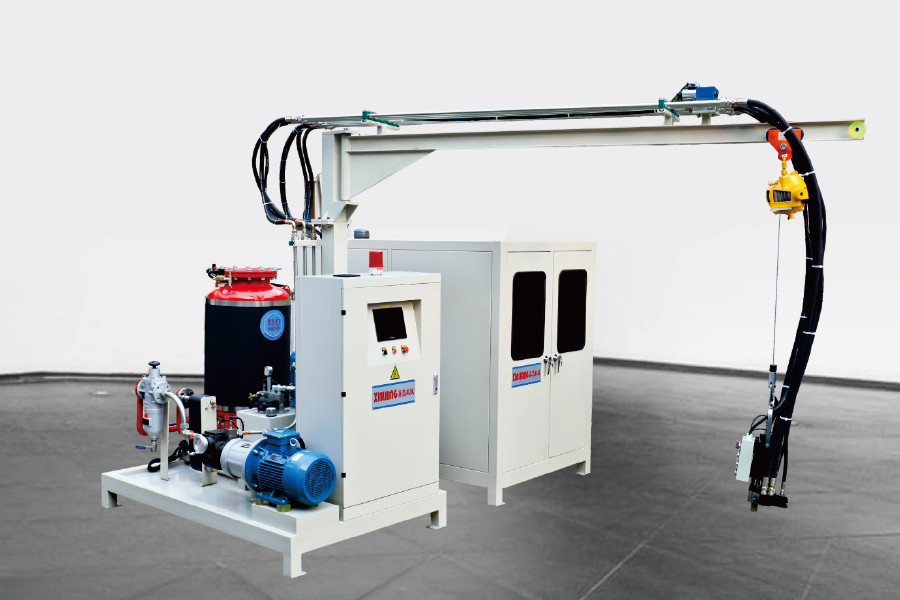
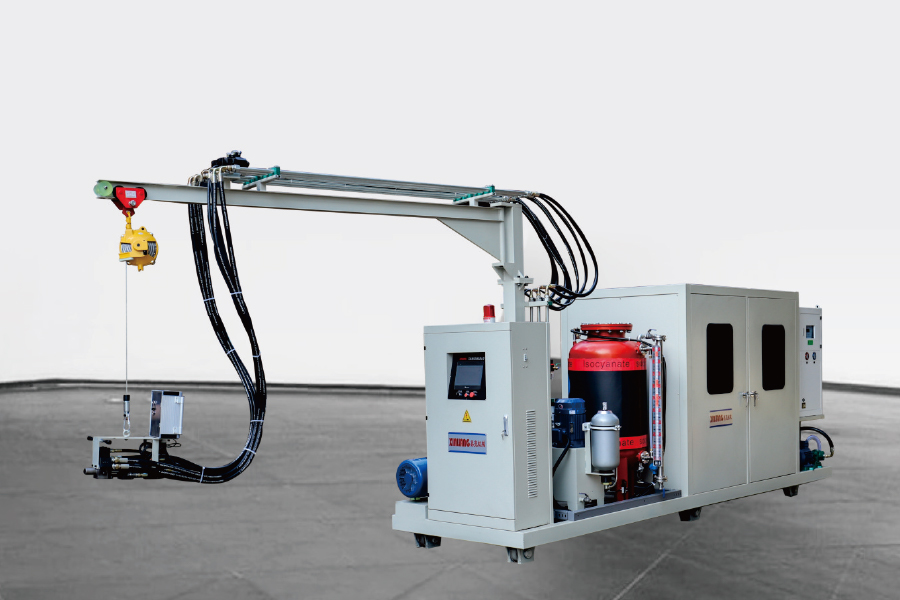
Jedinica za doziranje — spremnici, crpke, izmjenjivači topline i mjerači protoka koji održavaju omjer komponenti i temperaturu stabilnima.
Visokotlačna glava za miješanje — gdje se struje poliola i izocijanata susreću i reagiraju.
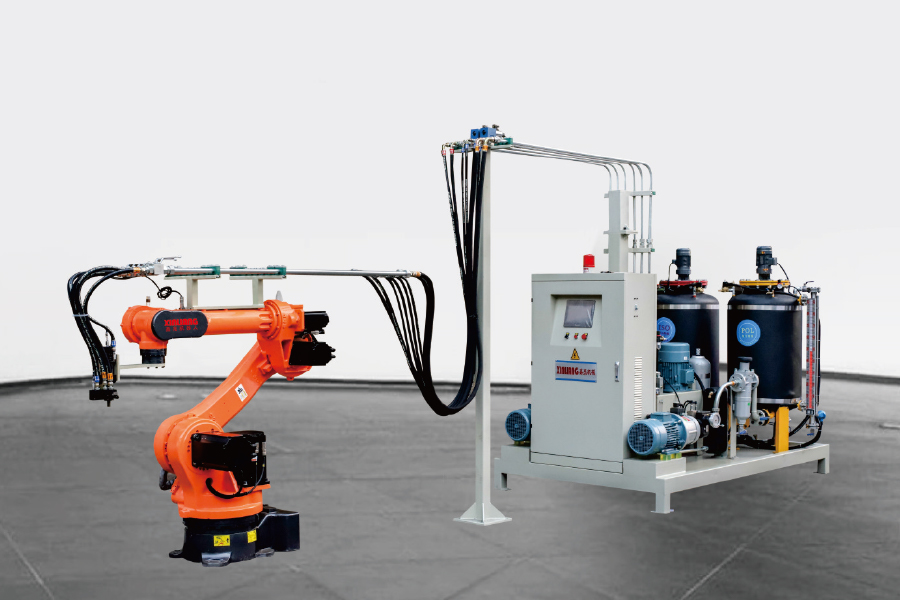
Hardver za pozicioniranje glave — fiksna točka tečenja, tračnica, XY portal ili robot sa šest osi.
Okov za oblikovanje — transportna traka s dvostrukom trakom s laminatorom i bočnim brtvama, ili nosači kalupa, preše i stanice za vađenje kalupa.
Kontrole i sigurnost — upravljanje receptima, detekcija plina, ventilacija i logika isključivanja.
Kontinuirane i diskontinuirane linije dijele ovu jezgru, ali je različito učitavaju. Na kontinuiranoj liniji glava je često fiksirana, a pojas se pomiče ispod nje; učinak se mjeri u kilogramima po minuti, a stabilnost omjera tijekom sati rada važnija je od točnosti jednog hica. Na liniji kalupa glava putuje, a metrika je u gramima po udarcu: ploča od 1.200 × 2.400 mm s jezgrom od 50 mm pri 40 kg/m³ treba otprilike šest kilograma pjene, ravnomjerno postavljene prije nego što istekne vrijeme kreme.
Zašto sustav ubrizgavanja određuje kvalitetu ploče
Visokotlačni strojevi sudaraju dva toka na 100-200 bara unutar male komore za miješanje, a energija tog sudara vrši miješanje. Niskotlačni strojevi mehanički miješaju komponente na otprilike 5-20 bara i općenito se oslanjaju na zrak koji stvara jezgre za stvaranje stanične strukture.
Slika 1: Obično objavljeni prozori radnog tlaka za dvije tehnologije miješanja.
Prema standardima ploča kao što je EN 14509 i objavljenim podacima o opremi, jezgre krutih PU ploča obično se specificiraju između 30 i 50 kg/m³. Dosezanje donjeg kraja te trake bez šupljina ovisi o tome koliko je fina i ujednačena struktura ćelija, jer grube ćelije kolabiraju pod pritiskom laminatora i ostavljaju varijaciju gustoće po širini ploče.
Slika 2: Shematska usporedba. Plavo: visokotlačno udarno miješanje. Narančasto: niskotlačno mehaničko miješanje. Vrijednosti ilustriraju opće karakteristike opreme, a ne izmjerene podatke.
Ista logika vrijedi i za adheziju: pjena pomiješana s udarcima dosljednije vlaži prednje površine, što smanjuje rizik od raslojavanja tijekom piljenja ili rukovanja.
Za proizvodnju ploča na temelju kalupa, dvokomponentni visokotlačni stroj za ubrizgavanje pjene s tračnicama, XY portalom ili glavom montiranom na robotu uobičajena je početna točka. Prvo odredite maksimalnu težinu hica, prozor omjera i brzinu pomicanja; sve ostalo na liniji može se prilagoditi oko ta tri broja.
Prilagođavanje kapaciteta ubrizgavanja liniji
Određivanje veličine je kratka vježba nakon što se odredi obitelj ploča. Pomnožite najveći volumen panela s ciljanom gustoćom kako biste dobili maksimalnu težinu udarca, zatim pomnožite panele po satu s tim hitcem kako biste dobili kontinuirani učinak u kilogramima po minuti. Dva broja koji kupci obično zaboravljaju: prozor omjera koji pumpe moraju držati u cijelom rasponu snage i točnost pozicioniranja glave koju zahtijeva raspored kalupa.
Tablica 1: Kako kontinuirana i diskontinuirana proizvodnja prebacuje opterećenje na opremu za pjenu.
Točka odluke
Kontinuirana linija dvostrukog remena
Nekontinuirana linija kalupa ili karusela
Tipična veličina serije
Duge serije, jedna obitelj ploča, veliki volumen
Male do srednje serije, česte izmjene proizvoda
Što oprema za pjenu mora sadržavati
Izlaz u kg/min i stabilnost omjera kroz sate rada
Preciznost težine udarca i ponovljivost položaja glave
Kretanje glavom
Fiksna ili prolazna točka tečenja, pokretna traka ispod
Gusjenica, XY portal ili robot sa šest osi
Rukovanje sredstvom za napuhavanje
Pentan ili HFO s prethodnom mješavinom i sigurnosnim sustavima u većoj mjeri
Ista kemija, manji volumeni pufera
Prvo navedite
kg/min pri ciljanoj gustoći, raspon brzine trake, dizajn bočne brtve
Raspon veličine sačme, broj kalupa, vrijeme ciklusa
Gdje je potreban treći tok - pasta u boji, paket katalizatora ili zasebni poliol za PIR formulacije - trokomponentni stroj dodaje neovisni mjerni krug umjesto da tjera aditiv kroz glavni vod.
Izbor pomoćnog sredstva preoblikuje opremu više nego što većina kupaca očekuje. HFC-i se postupno ukidaju prema amandmanu iz Kigalija na Montrealski protokol, a proizvođači panela uvelike su prešli na ciklopentan, mješavine HFO-a ili sustave potpomognute vodom. Ciklopentan je zapaljiv i ima nisku točku vrelišta, pa mijenja specifikaciju stroja: električna oprema otporna na eksploziju, dušikov omotač, ventilacija, detekcija plina i zatvorena petlja koja nikada ne izlaže tekućinu atmosferi.
Alternativa izravnom ubrizgavanju pentana je njegovo prethodno miješanje s poliolom. Sustav prethodnog miješanja drži mješavinu na kontroliranoj temperaturi i tlaku, što stabilizira koncentraciju sredstva za ekspandiranje koje dolazi do glave za miješanje — uobičajeni uzrok pomaka gustoće i površinskih defekata na pločama puhanim pentanom. Također smanjuje slobodni pentan koji se oslobađa na točki sticanja, što je važno i za sigurnost i za cijenu.
Za linije koje već koriste pentan, jedinica za prethodno miješanje često je najjeftiniji način za smanjivanje varijacije gustoće prije razmatranja nove jedinice za doziranje.
Kako je postavljena diskontinuirana linija panela
Na liniji koja se temelji na kalupu redoslijed je fiksan: operater ili robot postavlja donju oblogu, nosač indeksira ispod glave za miješanje, glava izlijeva smjesu dok putuje kroz šupljinu, gornja obloga se postavlja i kalup se zatvara, preša drži dok se pjena želira, a ploča se vadi iz kalupa i obrezuje. Vrijeme ciklusa postavlja kemija, a ne stroj - ali stroj odlučuje može li se taj ciklus izvoditi na svom teoretskom minimumu.
Slika 3: Izometrijski prikaz pjenaste strane linije panela temeljene na kalupu.
Dva detalja u tom rasporedu voznog ciklusa. Prvi je udaljenost koju glava mora prijeći dok je pjena još tekuća; sporo kretanje dovodi ili do kraćeg kaviteta ili duljeg vremena kreme. Drugi je temperatura kalupa, zbog čega linije ploča obično povezuju krug kalupa u isti sustav upravljanja kao i jedinica za doziranje.
Kratki kontrolni popis za kupnju
Prije nego što potpišete, napišite ovih sedam točaka:
Maksimalna težina hica u gramima i kontinuirani učinak u kilogramima u minuti, oboje navedeno pri gustoći cilja.
Raspon omjera i ponovljivost u cijelom izlaznom rasponu, ne samo pri punoj brzini.
Kompatibilnost s napuhivačem, uključujući klasifikaciju otpornosti na eksploziju ako je u pitanju pentan.
Tip glave i pozicioniranje: fiksno izlijevanje, staza, XY portalni ili robot sa šest osi, s navedenom brzinom kretanja.
Broj kalupa ili nosača, hod otvaranja i sila stezanja s kojom se stroj mora uskladiti.
Popis rezervnih dijelova i vrijeme odziva za komore za miješanje, brtve, pumpe i mjerače protoka.
Prijemni test: provjerite svoju gustoću i debljinu na stroju prije otpreme i zabilježite raspodjelu težine sačme.
Sa sjedištem u Ningbou proizvođač opreme za izradu poliuretanske pjene radeći na jedinicama za doziranje, glavama za miješanje i proizvodnim linijama, vidimo isti obrazac u većini upita: hardver za oblikovanje je specificiran u detalje, dok je strana pjene ostavljena za posljednji trenutak. To je krivi put.
Često postavljana pitanja
P1. Što je stroj za izradu sendvič ploča od poliuretana i što određuje njegovu cijenu?
To je sustav, a ne jedna jedinica: jedinica za doziranje, glava za miješanje, oprema za pozicioniranje glave i oblikovanje. Cijena uglavnom ovisi o kontinuiranoj proizvodnji u odnosu na proizvodnju na temelju kalupa, učinku i razini automatizacije, stoga zatražite ponudu za debljinu ploče, gustoću i učinak po satu.
Q2. Koja je razlika između PU i PIR sendvič panela?
Oba koriste poliuretansku kemiju. PIR pjena je formulirana s višim izocijanatnim indeksom, što poboljšava ponašanje pri vatri, ali čini kontrolu omjera kritičnijom, a često ima koristi od trećeg toka doziranja za aditive.
Q3. Može li jedan visokotlačni stroj za pjenjenje opsluživati i kontinuirane i kalupne linije?
Jedinica za doziranje može, glava za miješanje obično ne može. Kontinuiranim linijama potreban je visok, stabilan učinak s fiksnim ili poprečnim izlijevanjem, dok linije kalupa trebaju precizne težine i glavu postavljenu na tračnicu, portal ili robota.
Q4. Koje se sredstvo za puhanje danas koristi za poliuretansku pjenu?
HFC-i se postupno ukidaju prema amandmanu iz Kigalija, tako da je većina proizvođača prešla na ciklopentan, HFO mješavine ili sustave potpomognute vodom. Ciklopentan je zapaljiv, stoga sustavi prethodnog miješanja, ožičenje i ventilacija zaštićeni od eksplozije postaju dio specifikacije stroja.
P5. Koliko traje ciklus na liniji diskontinuiranih sendvič ploča?
Vremena kreme, gela i stvrdnjavanja u formulaciji postavljaju sami, a ne stroj. Posao stroja je održavati težinu sačme i temperaturu kalupa konstantnom tako da ciklus ne mora biti podstavljen radi sigurnosti.
P6. Kako linija sendvič panela može smanjiti stopu otpada?
Većina otpada dolazi od pomicanja omjera, neravnomjernog lijevanja i hladnih kalupa. Provjerite kalibraciju mjerača protoka, tlak miješanja, zrak za nukleaciju, brzinu kretanja glave i kontrolu temperature kalupa prije nego što okrivite kemiju.