Kako se proizvodi poliuretanska pjena? Vodič za procese, kemiju i opremu
Vijesti o industriji-
Kratak odgovor: Dvije tekućine, jedna brza reakcija
Poliuretanska pjena proizvodi se odmjeravanjem, miješanjem i raspršivanjem dvaju tekućih kemijskih tokova — izocijanata i mješavine poliola — a zatim se ostavlja da se reakcijska smjesa proširi u čvrstu, ćeličastu plastiku. Vidljivo širenje traje nekoliko sekundi; unutarnja kemija gradi snagu satima. Sve što je bitno u gotovom dijelu, uključujući gustoću, strukturu ćelija, izolacijsku vrijednost i nosivost, uglavnom se odlučuje u prvim trenucima nakon sudara dvaju tokova u glavi miješalice.
Većina ljudi zna rezultat, a ne proces: kruti izolacijski sloj unutar vrata hladnjaka, fleksibilni jastuci ispod sjedala automobila, neprekinuta daska na krovu zgrade. Svi slijede isti slijed: priprema sirovina, točno doziranje, miješanje pod visokim pritiskom, doziranje u kalup ili na pokretnu traku, ekspanzija i stvrdnjavanje.
Kemija: izocijanat, poliol i plin koji gradi stanice
Poliuretanska pjena nastaje kada izocijanat reagira s poliolom. -NCO skupina izocijanata napada poliolnu -OH skupinu kako bi formirala uretansku vezu, spajajući kratke molekule tekućine u dugi čvrsti polimer. Reakcija oslobađa toplinu, a ta egzotermna toplina širi plin koji stvara staničnu strukturu pjene.
Dva puta za stvaranje plina idu paralelno u većini formulacija:
Kemijsko puhanje: voda reagira s izocijanatom i oslobađa ugljični dioksid.
Fizičko puhanje: tekućina niskog vrenja — najčešće ciklopentan u modernoj tvrdoj pjeni — isparava dok se smjesa zagrijava.
Katalizatori kontroliraju ravnotežu između reakcije geliranja i reakcije puhanja, dok silikonski surfaktanti stabiliziraju rastuće stanice kako se ne bi urušile pod vlastitom težinom. Promijenite omjer bilo koje od ovih komponenti i pjena će se iz meke i fleksibilne pretvoriti u krutu i strukturnu.
Sirovine: Što zapravo ide u mješavinu
Tipična formulacija krute poliuretanske pjene, izražena u dijelovima na 100 dijelova poliola, izgleda ovako:
Tipična formulacija krute poliuretanske pjene, u težinskim dijelovima na 100 dijelova poliola.
Sirovina
Funkcija u reakciji
Tipični dijelovi
Poliol (polieter)
Polimerna okosnica; definira fleksibilnost
100
izocijanat (MDI)
Umrežava polimer; gradi snagu
40–60 (prikaz, stručni).
ciklopentan
Fizičko sredstvo za ekspandiranje; stvara stanice
10–15 (prikaz, stručni).
vode
Kemijski napuhivač; oslobađa CO2
2–4
Silikonski surfaktant
Stabilizira stanice tijekom porasta
1–2
Amin/kositar katalizatori
Uravnotežite brzinu želiranja i puhanja
0,5–2
Grafikon navodi točku koja je važna u proizvodnom pogonu: sadržaj izocijanata je samo 40-60 posto sadržaja poliola po težini, ali pogreška mjerenja od samo 1-2 posto u bilo kojoj struji mijenja staničnu strukturu, gustoću i adheziju. Zato su visokotlačne pumpe za doziranje, a ne lopatica za miješanje, pravo srce linije pjene.
Ciklopentan zaslužuje posebnu pozornost za pjenu za uređaje i ploče. Zamijenio je freonska sredstva za ekspandiranje jer ima skoro nulti potencijal oštećenja ozona, ali je zapaljiv. Biljke ga stoga umiješaju u poliol ili na sigurnom pogonu za prethodno miješanje ili kroz kontinuirani ciklopentanski premiks sustav . Ruta isporuke sredstva za napuhavanje jedna je od prvih odluka s kojom se suočava proizvođač pjene za uređaje; naš vodič za kako odabrati pravi stroj za ubrizgavanje ciklopentanske poliuretanske pjene objašnjava glavne opcije.
Korak po korak: Kako se proizvodi poliuretanska pjena
1. Kondicioniranje sirovina
Obje komponente pohranjuju se u spremnike s kontroliranom temperaturom i kontinuirano cirkuliraju kako bi ostale jednolike. Temperatura izravno utječe na viskoznost i reaktivnost: većina sustava temeljenih na MDI-u održava se na temperaturi između 20 i 35 °C. Spremnik za poliol obično već sadrži površinski aktivne tvari, katalizatore, vodu i, kada se koristi spremnik za prethodno miješanje, ciklopentan.
2. Precizno mjerenje
Visokotlačne pumpe isporučuju svaku komponentu u glavu za miješanje uz kontrolirani učinak i kontrolirani omjer. Moderni strojevi pokazuju točnost omjera od oko ±0,5 do 1 posto volumena. Ako se izocijanatna strana pomakne visoko, pjena postaje krta i može zagorjeti u debelim dijelovima; ako se spusti nisko, stanice se urušavaju i dijelu nedostaje strukturna čvrstoća.
3. Sudarno miješanje
Visokotlačni strojevi miješaju bez mehaničke mješalice. Dvije struje ulaze u malu komoru pri otprilike 120-180 bara i sudaraju se frontalno velikom brzinom. Udarac vrši miješanje, a hidraulički klip ispire komoru nakon svakog hica tako da se ostaci ne mogu stvrdnuti unutar glave.
4. Doziranje u kalup ili na pokretnu traku
Tekućina koja reagira ubrizgava se u zatvoreni kalup, otvoreni kalup ili izravno na pokretnu traku. U lijevanim dijelovima, ubrizgana količina - koja se naziva težina ispuha ili faktor pakiranja - određuje konačnu gustoću. Na kontinuiranim linijama pločastog materijala, tekućina se ulijeva u pokretno korito gdje se diže u dugački blok.
5. Uspon, gel i stvrdnjavanje
Nakon što tekućina miruje, kemija preuzima. Mješavina postaje kremasta, diže se, želira i postaje neljepljiva. Donja krivulja porasta tipična je za krutu slobodno dižuću pjenu: brzi početak, brzi linearni rast, zatim plato dok se stanice zaključavaju na svoje mjesto.
Nakon platoa, pjena je kemijski čvrsta, ali još uvijek topla i mekana. Oblikovani kruti dijelovi obično se izvade iz kalupa u roku od 5-15 minuta, a dio doseže svoju konačnu čvrstoću nakon otprilike 24 sata na sobnoj temperaturi.
6. Dorada i naknadna obrada
Oblikovani dijelovi su obrubljeni od bljeskalice i provjereni na šupljine; pločasti blokovi se režu na listove; krute ploče su izrezane na željenu veličinu, obrubljene i laminirane prema potrebi. Ovdje je važno dobro održavanje jer su poliuretanska prašina i djelomično stvrdnuti ostaci glavni izvori kontaminacije na liniji pjene.
Fleksibilni, kruti, pločasti materijal i kalupljeni: varijante procesa
Kemija je ista, ali se receptura i oprema mijenjaju s krajnjim proizvodom. Četiri varijante pokrivaju većinu industrije:
Fleksibilna pločasta pjena: blok pjena niske gustoće s otvorenim ćelijama za madrace i presvlake. Smjesa se izlijeva na široku pokretnu traku, diže se u kontinuiranu lepinju i reže na listove.
Fleksibilna lijevana pjena: koristi se za automobilska sjedala. Smjesa se ubrizgava u oblikovane kalupe, a struktura otvorenih ćelija propušta zrak kroz jastuk.
Čvrsta oblikovana pjena: pjena zatvorenih ćelija, dimenzijski stabilna pjena za rashladne ormare i izolacijske ploče. Puhanje ciklopentana i visoki tlak ubrizgavanja održavaju male ćelije i visoku izolacijsku vrijednost.
Čvrsta pjena za prskanje: ista kemija primijenjena na gradilištu s prijenosnom opremom za izolaciju zgrada.
Postavljanje proizvodnje prati proizvod. Za lijevane dijelove velikog volumena kao što su izolacijske ploče, a gramofonska proizvodna linija stroja za injekcijsko prešanje pjene indeksira kalupe kroz stanice za punjenje, stvrdnjavanje i vađenje kalupa tako da glava za ubrizgavanje nikada ne čeka kalup. Za neprekinute krute ploče, H-tip ili prstenasta linija je bolje pristajanje. Rad s jednim strojem ostaje ekonomičan za male serije i prilagođene dijelove.
Tri dijela opreme definiraju postrojenje za proizvodnju poliuretanske pjene: stroj za ubrizgavanje, sustav za prethodno miješanje ili miješanje i proizvodna linija.
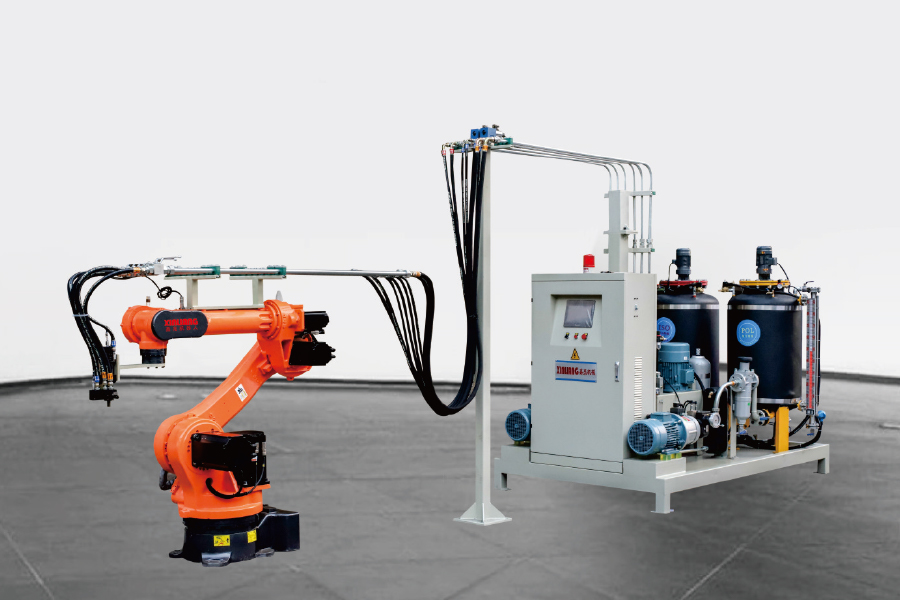
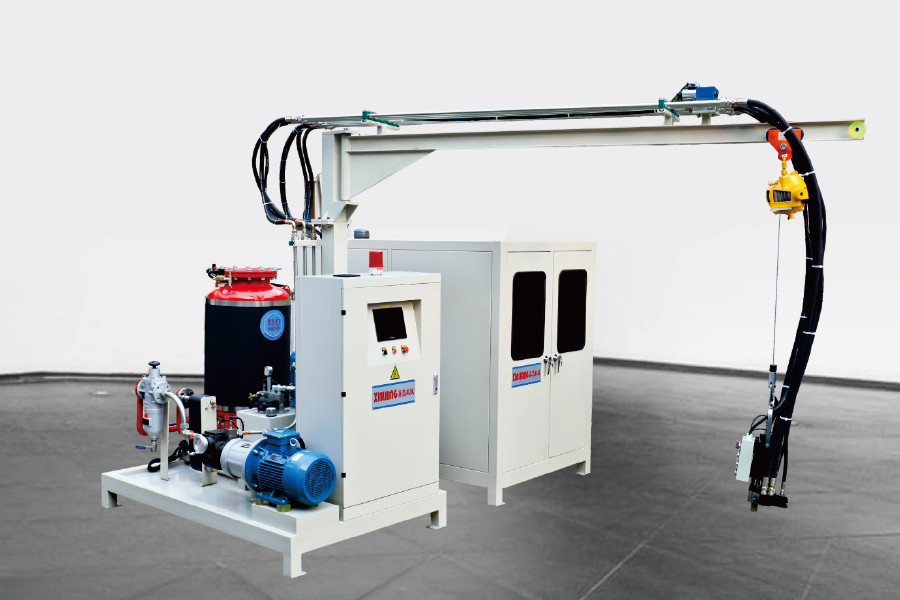
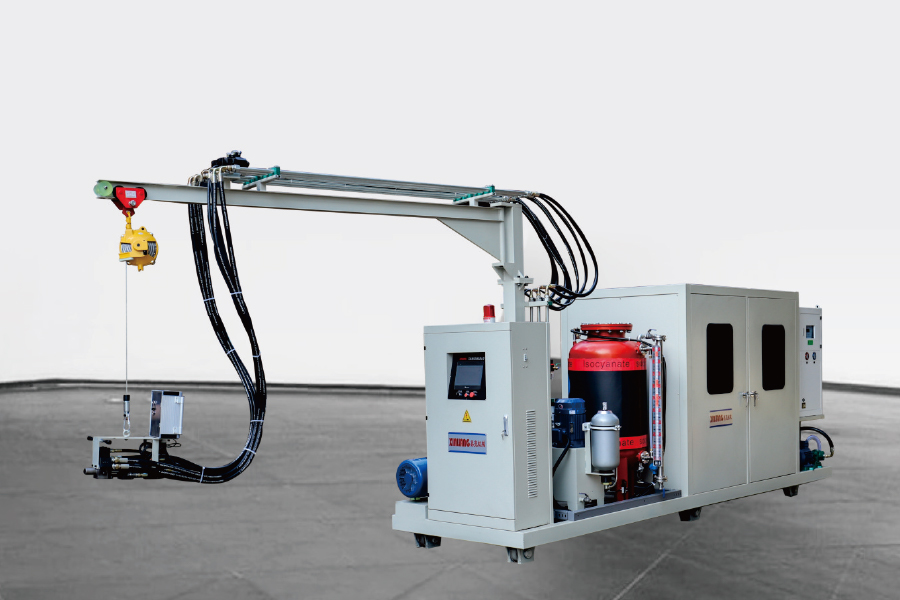
Stroj za ubrizgavanje mjeri i miješa kemikalije pod visokim tlakom. Dvokomponentni strojevi obrađuju veliku većinu primjena; trokomponentni strojevi dodaju treći tok za usporivače plamena, bojila ili posebne mješavine poliola. Ningbo Xinliang Machinery's dvokomponentni poliuretanski visokotlačni stroj za ubrizgavanje pjene je tipičan primjer ove klase, s točnošću doziranja i tlakom miješanja koji se prati pri svakom udarcu. Ako ste novi u kategoriji, počnite s našim objašnjenjem što je stroj za ubrizgavanje poliuretanske pjene pod visokim pritiskom .
Sustav prethodnog miješanja uzima sredstvo za napuhavanje i sigurno ga miješa u poliol, tako da stroj za ubrizgavanje uvijek prima jednoličnu šaržu. Proizvodna linija organizira ciklus kalupa: okretna ploča za mnogo malih kalupa u rotaciji, linija tipa H za velike krute ploče ili prstenasta linija za kontinuirane laminirane ploče. Prava kombinacija ovisi o veličini dijela, obujmu proizvodnje i učinku po satu koji trebate zadržati.
Što odlučuje hoće li pjena zadovoljiti specifikacije
Pet varijabli odvajaju čistu, ravnomjerno dignutu pjenu od odbijene šarže: točnost omjera, temperatura komponente, tlak miješanja, temperatura kalupa i konzistencija sirovog materijala.
Temperatura je varijabla koju je najlakše pogriješiti jer ona mijenja vrijeme kreme — interval između ubrizgavanja i početka ekspanzije. Tipični trend za MDI sustav prikazan je u nastavku: kako temperatura komponente raste, vrijeme kreme skraćuje se gotovo linearno. Dobavljači kemikalija za pjenu obično navode vrijeme kreme u rasponu od 4-12 sekundi za sustave u ormarima, ovisno o formulaciji i temperaturi procesa.
Tlak miješanja operaterov je sustav ranog upozorenja: pad tlaka na glavi miješalice obično znači istrošenu mlaznicu, zaprljanu komoru ili gubitak pumpe. Odstupanje omjera, kontaminirana sirovina i vlažna šarža poliola pojavljuju se u staničnoj strukturi prije završetka bilo kakvog laboratorijskog ispitivanja. Za detaljniji pregled svake varijable, pročitajte našu analizu koji čimbenici utječu na kvalitetu injektiranja poliuretanske pjene .
Često postavljana pitanja o proizvodnji poliuretanske pjene
P1. Od čega se pravi poliuretanska pjena?
Poliuretanska pjena je napravljena od izocijanata (obično MDI ili TDI) i poliola, plus voda ili fizičko sredstvo za ekspandiranje, tenzidi i katalizatori. Izocijanat reagira s poliolom stvarajući polimer, dok sredstvo za napuhavanje stvara stanice.
Q2. Koja je razlika između krute i fleksibilne poliuretanske pjene?
Tvrda pjena ima zatvorene ćelije, gusta je i dimenzijski stabilna; koristi se za toplinsku izolaciju u hladnjačama i građevinskim pločama. Fleksibilna pjena je otvorenih ćelija i mekana; koristi se za madrace, namještaj i sjedala u vozilima.
Q3. Za što se koristi ciklopentan u poliuretanskoj pjeni?
ciklopentan is the physical blowing agent in modern rigid foam. It evaporates inside the reacting mixture and expands the cells, giving refrigerator and panel foam high insulation value without the ozone-depleting gases used in older processes.
Q4. Koliko dugo se poliuretanska pjena suši?
Vidljivo povećanje završava za otprilike dvije minute. Oblikovani dijelovi mogu se izvaditi iz kalupa za 5 do 15 minuta, ali se polimer nastavlja umrežavati, a puna dimenzijska stabilnost obično traje 24 sata ili dulje.
P5. Može li se poliuretanska pjena reciklirati?
Da. Fleksibilni otpaci od pjene mogu se nasjeckati i zalijepiti u rebond podlogu tepiha. Čvrsta pjena može se samljeti u punilo ili depolimerizirati kroz glikolizu kako bi se dobili polioli za novu pjenu.
P6. Što je poliuretanski visokotlačni stroj za pjenjenje?
To je stroj koji mjeri dvije ili više tekućih komponenti visokotlačnim pumpama, miješa ih udarcem u glavu za miješanje i ubrizgava reakcijsku smjesu u kalup ili na transporter, gdje se ekspandira u pjenu.